前言:一台「会画立体画」的机器#
1980 年代,工程师们提出了一个在当时听起来很荒诞的想法:既然打印机可以一行一行地把墨水铺在纸上,为什么不能一层一层地把材料堆成立体?
四十年后,这个想法变成了你桌面上一台两千块的机器,也变成了 Space X 火箭发动机上少掉的几百个零件——据公开报道,猛禽发动机通过 3D 打印把大量零部件整合成了极少数几个整体件。同一个工艺名词,一头接着玩具,一头接着航天。
这篇指南想把 3D 打印这件事一次讲清楚:
- 它到底是怎么「打印」出一个立体物件的
- 四十年里,它经历了哪几次关键跃迁
- FDM、光固化、粉末烧结、金属熔融……这些缩写到底差在哪
- 2026 年想买一台家用机,钱该花在什么地方
- 工业界用它做了什么传统工艺做不到的事,以及它做不到什么
一、它到底怎么「打印」:从模型到实物的一整条流水线#
很多人以为 3D 打印是「把电脑里的模型传给机器,机器就吐出来」。中间其实隔着好几个环节,每一个都可能出问题。
1. 先有一个三维模型#
主流路径有三种:
- CAD 建模:用 Fusion 360、SolidWorks、FreeCAD 这类软件,按尺寸精确画出零件。做功能件、装配件必须走这条路。
- 雕刻建模:Blender、ZBrush 这类,像捏泥巴一样塑形,适合角色、手办、艺术件。
- 扫描或 AI 生成:3D 扫描仪复刻实物,或者用 AI 从一张图、一句话生成网格模型。这是 2024 年以来门槛下降最快的一环——过去「不会建模」是最大的拦路虎,现在它正在被快速填平。
2. 切片:把立体切成几千张「薄纸」#
模型交给切片软件(Bambu Studio、OrcaSlicer、Cura、PrusaSlicer 等),软件做三件事:
- 把模型沿 Z 轴切成一层层的二维轮廓,每层通常 0.1–0.3 毫米厚
- 规划每一层喷头/激光要走什么路径,算出速度、温度、流量
- 生成 G-code——一份机器能读懂的坐标与动作指令清单
一个 10 厘米高的模型,按 0.2 毫米层高切,大约要堆 500 层。你能在成品侧面看到的那层层纹,就是这么来的。
3. 逐层堆积:材料和能量的配合#
到了机器里,所有工艺的共同点只有一个:把材料一层层加上去,让它就地固化。区别只在「怎么加」和「怎么固化」:
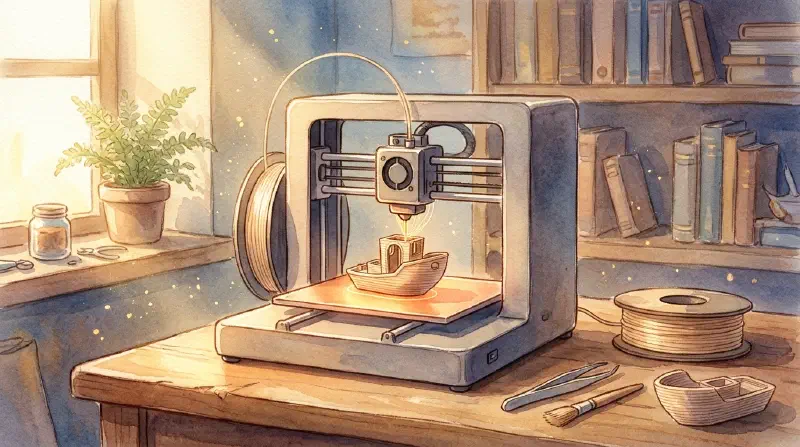
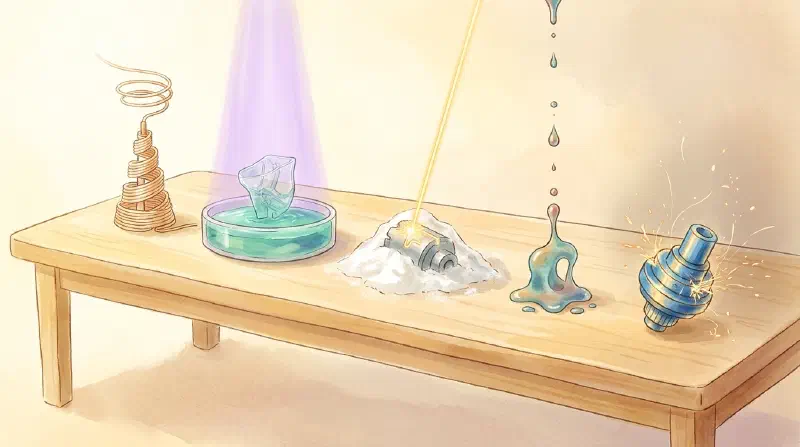
- 挤出:加热喷头把塑料丝熔成半流动态挤出来,靠冷却定型
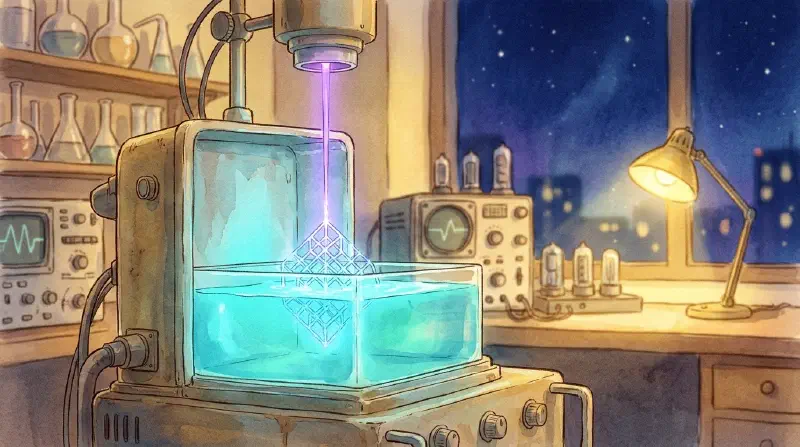
- 光固化:紫外光照射液态树脂,让它瞬间交联变硬
- 烧结/熔融:激光或电子束扫过粉末,把颗粒焊在一起
- 喷射:喷头喷出粘结剂或光敏液滴,一层层「粘」或「照」出来
4. 后处理:真正花时间的地方#
新手最容易低估这一段。打印完成只是「毛坯」:
- FDM 要拆支撑、剪毛刺,必要时打磨、抛光、喷漆
- 光固化要拆件、用酒精清洗残留树脂、再二次紫外固化
- 金属打印要去支撑、热处理消除内应力、上 CNC 精加工配合面
行业里一句老话:打印两小时,后处理两小时。 这不是抱怨,是选购时必须算进去的成本。
二、四十年三次跃迁:从实验室到你家书桌#
第一次跃迁(1980s):把想法变成专利#
- 1981 年,日本名古屋市工业研究所的小玉秀男提交了光固化快速成型的方案——用紫外光照射光敏树脂,逐层固化。这被普遍视为增材制造的起点之一。
- 1984 年,美国人 Chuck Hull 发明了立体光刻(SLA),1986 年拿到专利,随后创立 3D Systems,并在 1988 年推出第一台商用机型 SLA-1。
- 1988 年,Scott Crump 用一把热胶枪和一点工程直觉,发明了熔融沉积成型(FDM)——把塑料丝加热挤出,一层层画出来。他随后创立了 Stratasys。
- 1989 年,德克萨斯大学奥斯汀分校的 Carl Deckard 发明选择性激光烧结(SLS),用激光把粉末焊成实体。
这一阶段的关键词是昂贵:设备动辄几十万美元,只有航空、汽车、医疗的原型部门用得起。它的角色是「快速原型」——用来在开模之前看看样子对不对。
第二次跃迁(2005–2015):开源把价格打下来#
2005 年,英国巴斯大学的 Adrian Bowyer 发起了 RepRap 项目,目标是造一台「能打印自己零件」的开源 3D 打印机。2008 年,第一代机器 Darwin 真的复制出了自己的大部分零件。
紧接着,FDM 的核心专利在 2000 年代末陆续到期。两件事叠加,桌面级 3D 打印机迎来爆发:MakerBot、Ultimaker、Prusa 等品牌相继出现,整机价格从数万美元跌到几千元人民币。
2012 年,《经济学人》把「数字制造 + 3D 打印」称作第三次工业革命的标志性技术。那几年媒体热度极高,也确实催生了一批泡沫——很多打着 3D 打印旗号的公司,做出来的机器连一个像样的方块都打不好。
第三次跃迁(2022 至今):从「能打」到「不用管」#
如果说第二阶段解决了「买得起」,这一阶段解决的是「用得顺」。
以拓竹(Bambu Lab)2022 年入场为标志,消费级 FDM 发生了质变:
- 激光雷达/多传感器自动校准,把「调平、调 Z 轴偏移」这类劝退步骤变成自动
- CoreXY 结构 + Klipper 固件普及,标称速度从 2023 年前后的 60 mm/s 级,提升到 500–600 mm/s 量级
- 多色换料系统(AMS、CFS、ACE 等)把四色打印从「需要上千美元改装」变成「加几百块的原厂模块」
- 全彩 FDM 开始出现:用多个 CMYK 喷头直接混色,而不是换料
- AI 建模 + 智能切片:一句话生成模型、自动加支撑、自动判断悬垂,把新手最陡的那段学习曲线削平了
同一年代,工业侧的故事完全不同:金属打印从「打样」变成了「量产工艺」。据《人民日报》2026 年 10 月的报道,2025 年全球 3D 打印市场规模约 242 亿美元,国产金属打印设备订单已排到当年年底。
三、工艺地图:那些缩写到底是什么#
国际标准 ISO/ASTM 52900 把增材制造分成七大工艺类别。落到实际能买到的设备上,普通人和企业真正会接触的是这几类:
| 工艺 | 原理一句话 | 典型材料 | 常见层高 | 典型价位 | 适合什么 |
|---|---|---|---|---|---|
| FDM / FFF | 加热挤出塑料丝,逐层堆 | PLA、PETG、ABS、ASA、TPU、尼龙、碳纤增强 | 0.05–0.3 mm | 千元级 | 结构件、外壳、夹具、玩具、大件 |
| SLA / MSLA | 紫外光照射液态树脂固化 | 光敏树脂(标准/韧性/牙科/铸造) | 0.025–0.1 mm | 千元级 | 手办、微缩模型、首饰母模、牙模 |
| SLS | 激光烧结聚合物粉末,粉末自支撑 | PA12、PA11、TPU、玻纤尼龙 | 0.06–0.12 mm | 数十万元 | 小批量功能件、无需支撑的复杂结构 |
| MJF | 喷墨铺熔剂 + 红外熔合粉末(HP 专有) | PA12 系列 | 约 0.08 mm | 百万元级 | 几百件规模的尼龙量产 |
| PolyJet | 喷头喷液态树脂微滴,边喷边紫外固化 | 多材料光敏树脂 | 0.014–0.027 mm | 数十万起 | 多色多材料外观原型、医疗模型 |
| DMLS / LPBF | 激光在惰性气体中熔化金属粉末 | 不锈钢、铝、钛、Inconel、钴铬 | 0.02–0.06 mm | 百万元级 | 航空航天件、随形冷却模具、植入物 |
| EBM | 电子束在真空中熔化金属粉末 | 钛、钴铬、Inconel | 0.05–0.2 mm | 百万元级 | 大型钛结构、骨科植入物 |
| 粘结剂喷射 | 喷粘结剂把粉末粘成「生坯」,再烧结 | 硅砂、不锈钢/青铜、陶瓷 | 0.035–0.1 mm | 数十万起 | 砂型铸造模具、规模化金属件 |
| DED | 激光/电弧/电子束同步送料并熔化 | 金属丝材或粉末 | 0.5–3 mm | 数十万起 | 米级大件、零件修复 |
三个必须记住的差别#
① 精度不是唯一指标,各向异性才是 FDM 的软肋。 FDM 零件的强度是「有方向」的:同一层内很结实,层与层之间相对脆弱。所以打印受力件时,摆放方向比材料更重要——一个挂钩如果层纹垂直于受力方向,PLA 也能扛;换个方向,ABS 也可能一掰就断。SLS、MJF 和金属熔融件则接近各向同性。
② 「消费级 SLA」其实基本都是 MSLA。 真正的激光 SLA 属于工业设备。你在电商上买到的几千元「SLA 打印机」,绝大多数是 MSLA(用单色 LCD 做遮罩,一次曝光一整层)。选购时别被「16K 屏幕」这类词带偏——真正该比的是 XY 像素尺寸的微米数:同样 16K,屏幕小、像素密才更精细,屏幕大反而变粗。
③ 粉末床工艺的最大优势是「不需要支撑」。 SLS/MJF 打印时,未烧结的粉末本身就是支撑。这让它可以一次性嵌套打印十几个零件,还能做出 FDM 做不出的悬空结构——这是它能占据小批量生产的原因。
四、材料:决定成品上限的那一半#
设备只是工具,材料才是天花板。常见耗材的性格差异很大:
| 材料 | 打印难度 | 耐温 | 强度/韧性 | 特点与用途 |
|---|---|---|---|---|
| PLA | ★☆☆☆☆ | 约 55–60℃ | 硬但脆 | 最好打、气味小、颜色多;不耐热,夏天车内会变形。适合摆件、原型 |
| PETG | ★★☆☆☆ | 约 70–80℃ | 韧、略软 | 综合最均衡,耐候尚可。适合功能件、户外小件 |
| ABS / ASA | ★★★☆☆ | 约 90–100℃ | 韧 | 需要封闭腔体防翘边;ASA 抗紫外,适合户外长期使用 |
| TPU | ★★★★☆ | 约 70℃ | 高弹性 | 柔性件、手机壳、密封圈;需要直驱挤出机,慢打 |
| 尼龙(PA / PA-CF) | ★★★★☆ | 约 100℃+ | 高强度、耐磨 | 齿轮、铰链、受力件;易吸潮,打前必须烘干 |
| 光敏树脂 | ★★☆☆☆(后处理麻烦) | 视配方 | 硬但偏脆 | 细节无敌;标准树脂脆,需韧性选工程树脂 |
| 金属粉末 | 工业级 | 数百℃ | 极高 | 钛、铝、不锈钢、Inconel;需专业后处理与安全规范 |
一个实用建议:别一上来就买五种材料。 先用一卷 PLA 打熟机器、打会切片,再上 PETG;等你能稳定打出不变形的大平面,才考虑 ABS/ASA 或 TPU。材料每加一种,等于多学一套参数。
五、2026 年买一台家用机:钱该花在哪#
先回答三个问题,比看参数表有用#
- 你要打什么? 摆件玩具 → FDM 就够;手办微缩、牙模、首饰 → 上树脂机
- 最大件多大? 成型尺寸是最容易逼你换机的限制,比价格更硬。常见桌面机在 220–256 mm 立方,大件机可到 350 mm
- 你愿意折腾吗? 想开箱即用选封闭生态;想改机、换件、玩固件选开放生态
三档预算的大致取舍#
| 预算 | 能买到什么 | 适合谁 |
|---|---|---|
| 1000–2000 元 | 入门 FDM(如 Ender-3 V3 系列、A1 mini 一类小尺寸机) | 想先试试水、打小件、给孩子做教具 |
| 2000–4000 元 | 主流封闭式 FDM,自动调平 + 高速 + 可选多色模块 | 大多数家庭与个人创客,性价比甜点 |
| 4000–8000 元 | 更大成型尺寸、封闭腔体、更高温度喷头(可打 ABS/ASA/工程材料) | 想打功能件、长期使用的重度用户 |
| 1500–3000 元(树脂线) | 10K–16K 黑白屏 MSLA + 清洗固化套件 | 手办、模型、牙科/珠宝相关 |
六个选购要点#
- 自动调平是刚需,不是加分项。 手动调平劝退的新手,比任何其他因素都多。
- 看是否有封闭腔体。 想打 ABS/ASA/工程材料,开放机基本没戏。
- 多色系统按需买。 多色好看,但换料会浪费材料、拖慢速度、增加失败点。先确认你真有大量多色需求。
- 噪音别忽略。 放卧室的机器,静音设计比标称速度重要得多。
- 树脂机必须配通风与防护。 树脂有气味和皮肤刺激性,手套、护目镜、通风、酒精清洗缺一不可。
- 生态与耗材成本。 封闭生态体验好但耗材贵;开放生态便宜但要自己调参。
新手最容易踩的三个坑#
- 买了机器才发现要装软件、要会建模——先花两小时学会切片,再下单
- 忽略后处理耗材:铲刀、镊子、酒精、砂纸、胶水,加起来也是一笔钱
- 一开始就打复杂模型:从校准方块、小船开始,机器调好了再挑战
六、工业侧:真正改变制造业的部分#
消费级 3D 打印是「好玩」,工业级才是「有用」。这一侧的价值不在「做个样子」,而在做出传统工艺做不出来的结构。
航空航天:把几十个零件合成一个#
传统制造是「减材」——从一整块材料里削掉多余部分,结构越复杂越难做、越贵。增材制造反过来:复杂结构几乎不增加成本,因为它是「长」出来的。
于是设计师终于可以做那些以前「想得到但造不出」的形状:蜂窝、点阵、仿生拓扑优化结构。据《人民日报》报道,中航迈特用自研钛合金粉末,借鉴鸟类骨骼和昆虫翅膀的结构做拓扑优化,一体成型机翼支撑构件,重量减轻 40%、续航提升 26%。SpaceX 的猛禽发动机则把数百个零件精简为极少数整体件。
减重 = 省油 = 省钱,在航空业这是硬通货。
医疗:从「标准件」到「为你一个人做的件」#
这是增材制造最动人的应用方向:
- 手术导板与体外模型:按患者 CT 数据打印出病灶模型,医生术前先「演练」一遍
- 骨植入物、气管支架、血管支架:多孔点阵结构能引导自体骨组织长进去,比传统假体更「长在身上」
- 康复辅具:义肢接受腔按残肢形状定制,成本和周期都大幅下降
- 可降解支架:西安交通大学研发的个体化 3D 打印可降解乳房支架,用微结构仿生让力学性能接近真实组织,可在体内引导自体组织生长
船舶、核能、建筑:交付周期被改写#
- 北京理工大学重庆创新中心用电弧 3D 打印制造船舶螺旋桨,交货周期从传统铸造的约 3 个月缩短到 10 天
- 2025 年阿联酋推出全球首艘全 3D 打印双体游艇,用回收海洋塑料打印,建造周期约 6 天,造价约为传统游艇的 1/3
- 美国 Ampera 公司用 3D 打印制造出全尺寸核反应堆模块,目标连续运行 30 年免换料
- 建筑领域,混凝土打印已经在实际项目中打印房屋、桥梁构件
生产组织方式也在变#
这一层常被忽略,但影响更深远:
- 波音通过全球 3D 打印中心就近生产零件,减少运输成本
- EOS 等企业探索「按使用量计费」——企业不必买设备,直接调用全球打印网络
- 云平台 + 本地制造:设计在线上协同,生产在离用户最近的机器上完成
这意味着制造业可能从「大工厂集中生产」走向「分布式、按需生产」。这才是《经济学人》当年说「第三次工业革命」的真正含义——不是机器变了,是生产组织方式变了。
更前沿的四条线#
- 太空打印:不再从地球运整件,而是把材料送上去、在轨制造。2026 年我国已在亚轨道微重力环境首次制备完整金属构件,并在 600 公里轨道完成太空金属增材制造演示验证
- 细胞打印:用包裹活细胞的「生物墨水」逐层沉积,皮肤、角膜、软骨已进入临床应用探索;全尺寸器官仍卡在血管化、细胞存活与免疫相容性上
- 4D 打印:用智能材料打印「会变形」的结构,遇温度、光照、湿度等刺激按预设形变——可展开血管支架、自适应机翼都属于这个方向
- 多材料一体化:一件零件里同时有刚性区、柔性区、导电区,是未来几年的主攻方向
七、它做不到什么:把期待放回地面#
3D 打印被过度神化过一轮,这里必须泼点冷水:
- 批量生产成本不占优。 一万件同样的塑料件,注塑的单件成本可能只有 3D 打印的十分之一。增材制造的优势在小批量、复杂结构、定制化,不在「多」。
- 表面质量和精度仍不如 CNC。 金属打印件通常还要上机床精加工配合面;FDM 的层纹是物理特征,不可能完全消除。
- 材料性能有天花板。 桌面 FDM 件的长期强度、耐疲劳性、耐候性都远不如注塑件;材料认证(医疗、航空)才是工业应用的真正门槛。
- 后处理是隐性成本大头。 去支撑、清洗、固化、热处理、机加工、检测,往往比打印本身更贵。
- 它不减少设计工作量。 相反,要发挥增材制造的优势,需要重新学一套设计规则(DFAM)——哪些角度能不打支撑、壁厚多少、怎么让粉末排干净。
八、给想入门的你:一条 30 天的路径#
第 1 周:先用别人的模型打熟机器 下载现成的校准件(方块、温度塔、小船),把调平、附着、层高、温度这些基本功练熟。这一周不要碰建模。
第 2 周:学切片,理解参数 同一个模型,用不同层高、填充率、壁厚各打一遍,对比强度、时间和耗材消耗。这一周会让你真正理解「打印」的物理逻辑。
第 3 周:学建模,从修改开始 先改别人的模型(加个孔、改个尺寸),再从头画一个简单零件。工具建议:Fusion 360(参数化,工程向)或 Blender(自由塑形)。
第 4 周:做一个真正有用的东西 修一个坏掉的把手、做一个抽屉分隔、给孩子做个齿轮玩具。当你打出的第一个东西被真实使用时,你才算真正入门。
结语:它是一台「把想法变成实物」的机器#
3D 打印最容易被误解的地方,是把它当成「更厉害的打印机」。它其实不是输出文档,而是把数字模型变成物理实体——这是人类历史上第一次,普通人可以在自己家里,用几百块钱的材料,把脑子里的一个形状变成手里能握住的东西。
当然,它现在还很慢、很粗糙、有很多限制。但四十年里,它从几十万美元的实验室设备,变成了两千块的家用电器;金属件从「打样验证」变成了火箭和核反应堆上的量产零件。
如果你只想记住一句话:增材制造的价值不在于「打印」,而在于让复杂结构变得不贵。
参考资料#
- 《3D打印,让"制造"拥有更多可能》,人民日报,2026-10-30(卢秉恒、李涤尘)
- 《2026年3D打印机的10种类型:详解 FDM、SLA、SLS 等技术》,Meshy Blog,2026-10 更新
- Formlabs:《FDM vs SLA vs SLS 技术比较》
- ISO/ASTM 52900 增材制造工艺分类标准
- RapidDirect:《2026年航空航天3D打印指南》